-


-


-


-


WeChat

-
WhatsApp

Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd
Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd
Nasze produkty
Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd
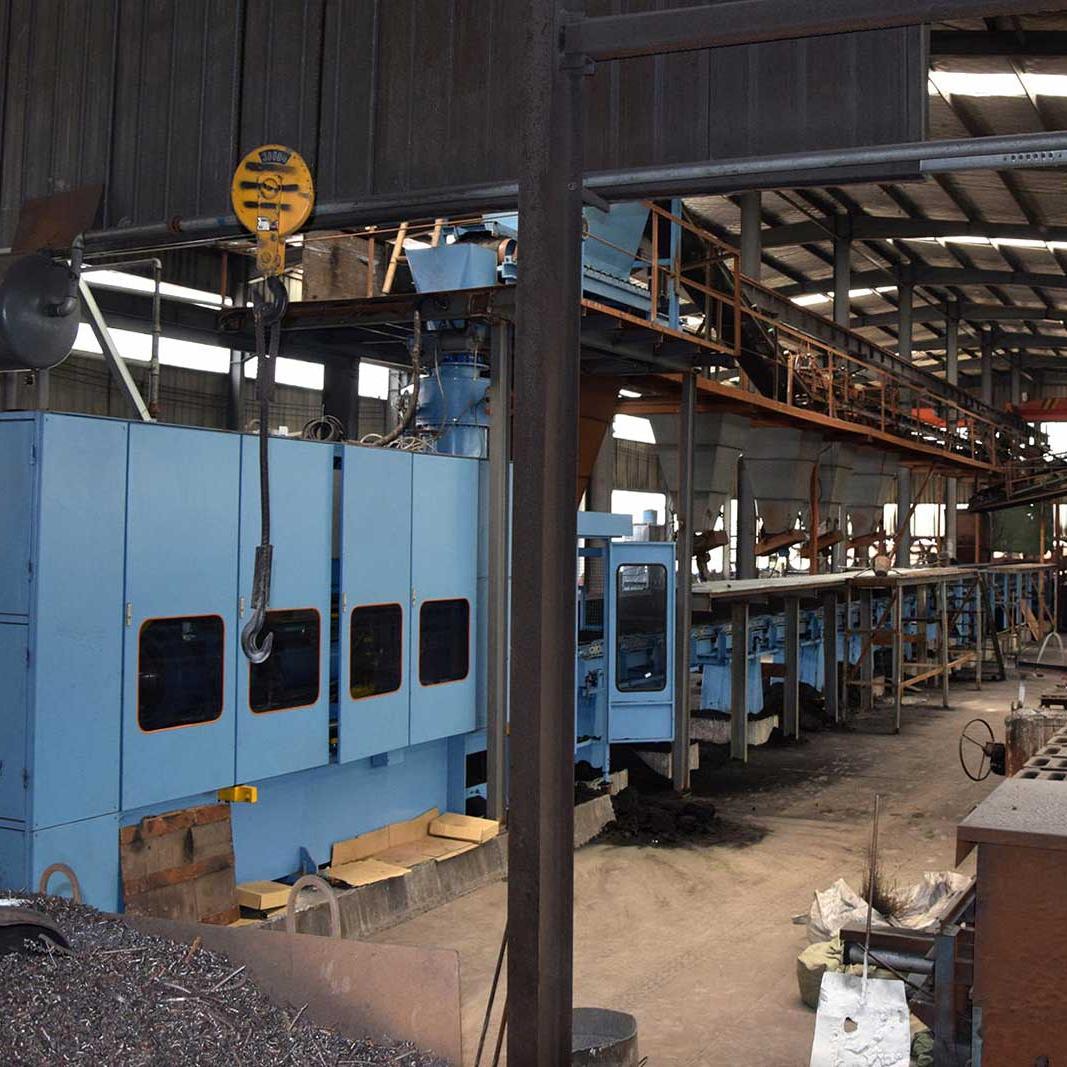
Firma Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd została założona w 2005 roku. Znajduje się w Qingdao, które jest miastem portowym. Nasza fabryka od ponad 20 lat specjalizuje się w usługach odlewania żeliwa na zamówienie OEM. Głównymi materiałami, z których korzystamy to żeliwo sferoidalne, żeliwo szare, stal i stopy metali. Od 2005 roku posiadamy certyfikat ISO 9000.
Więcej szczegółów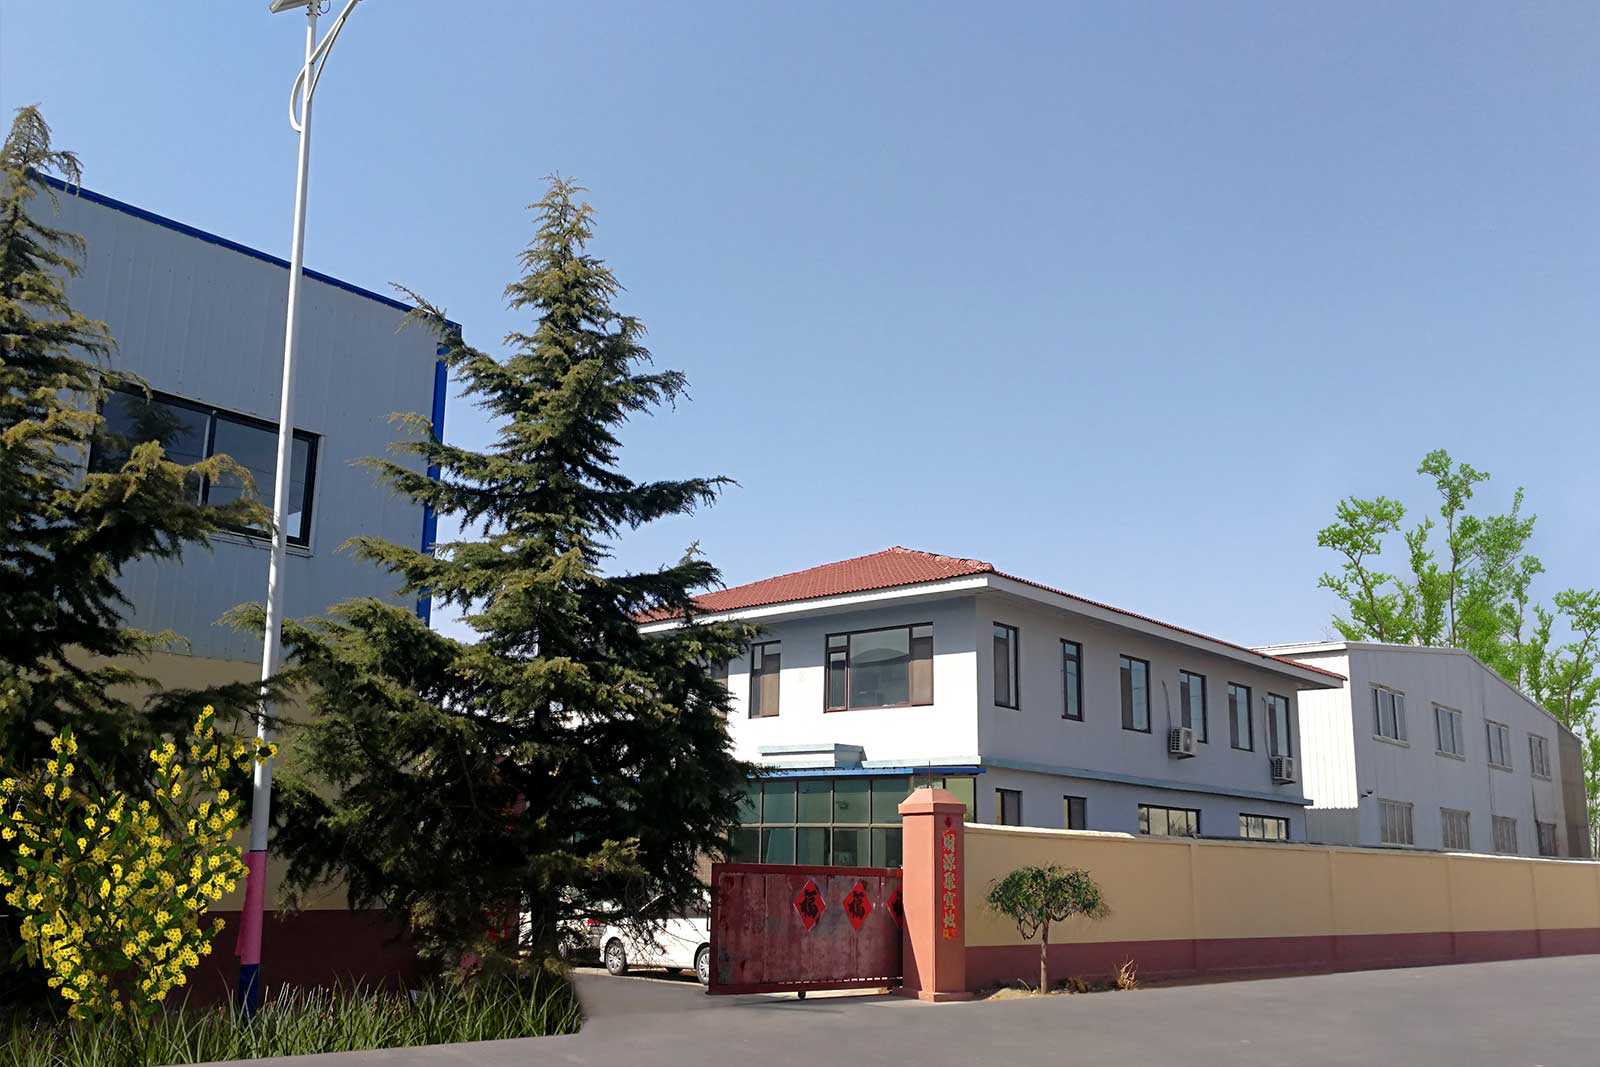
Profesjonalny zespół serwisowy, gwarancja obsługi posprzedażnej
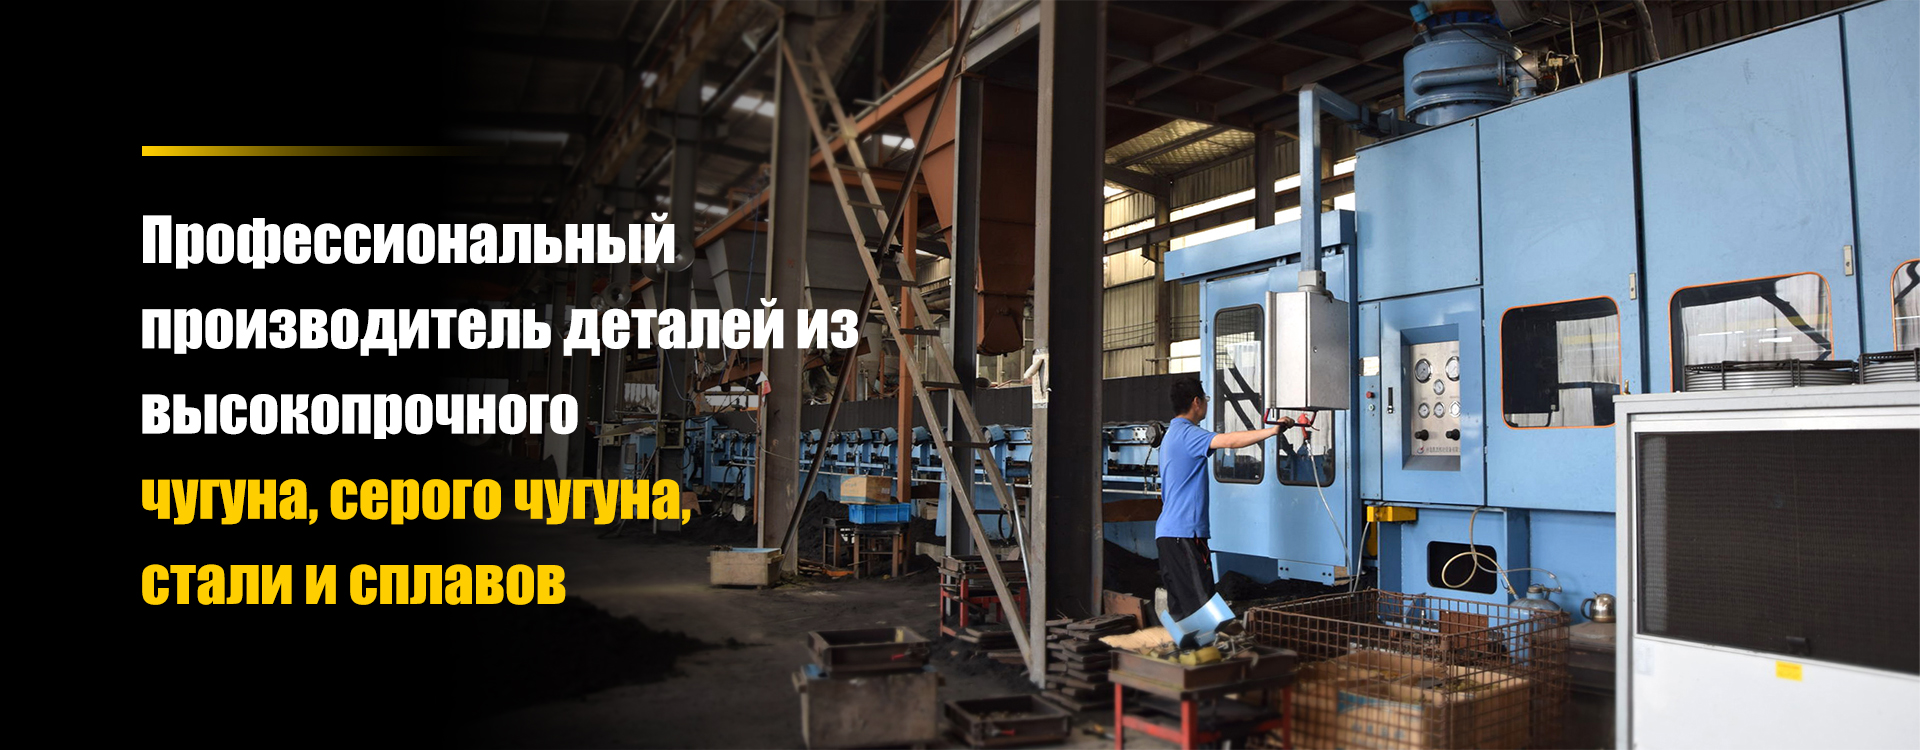
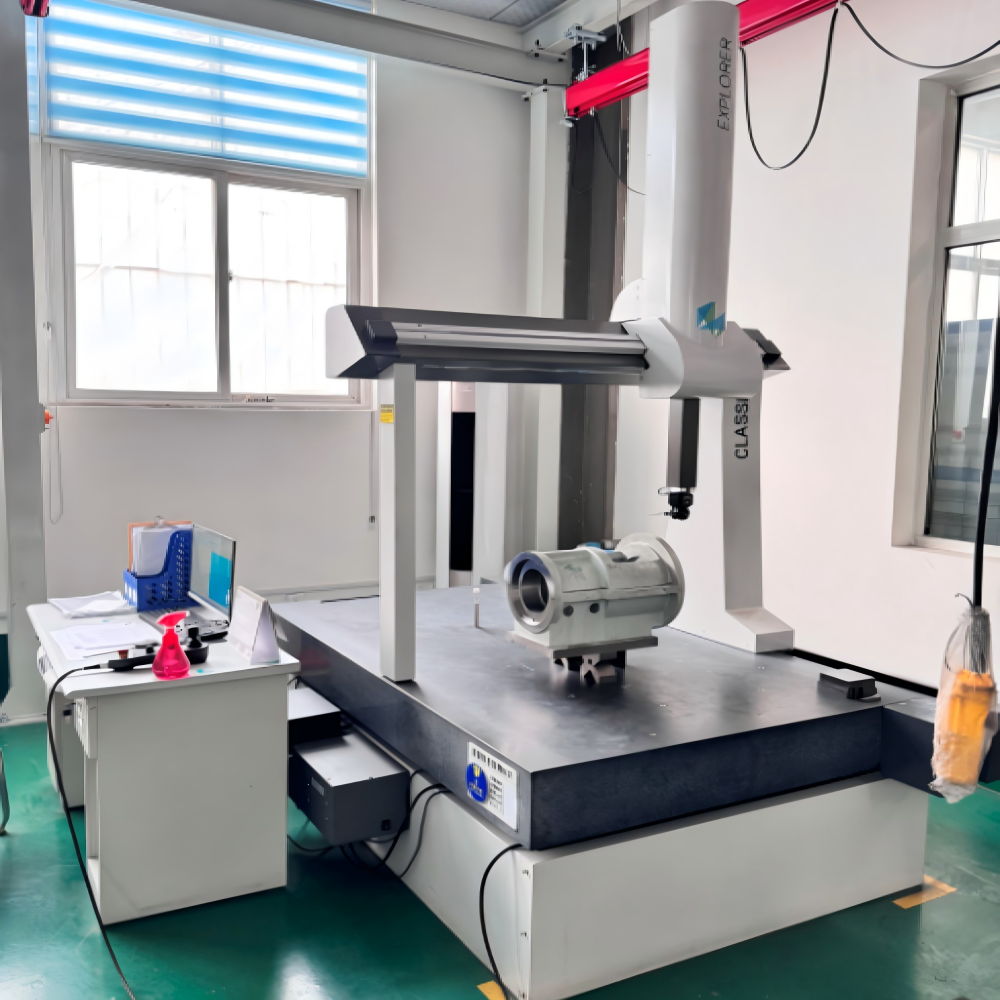
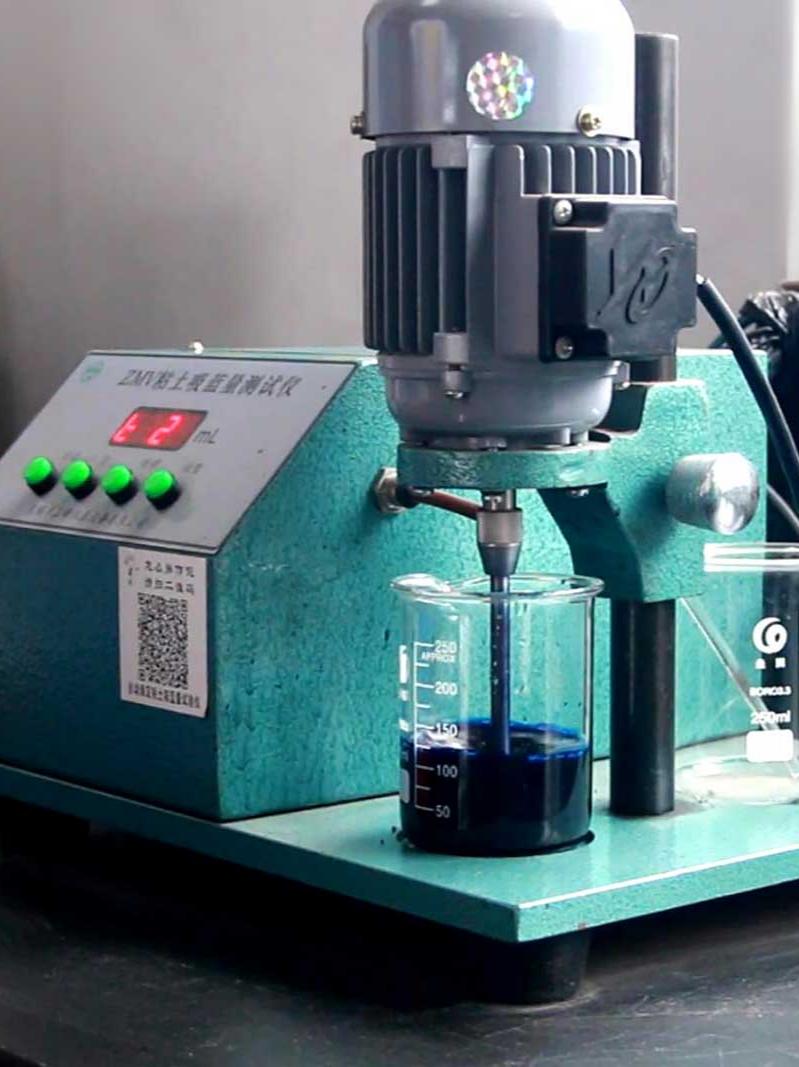
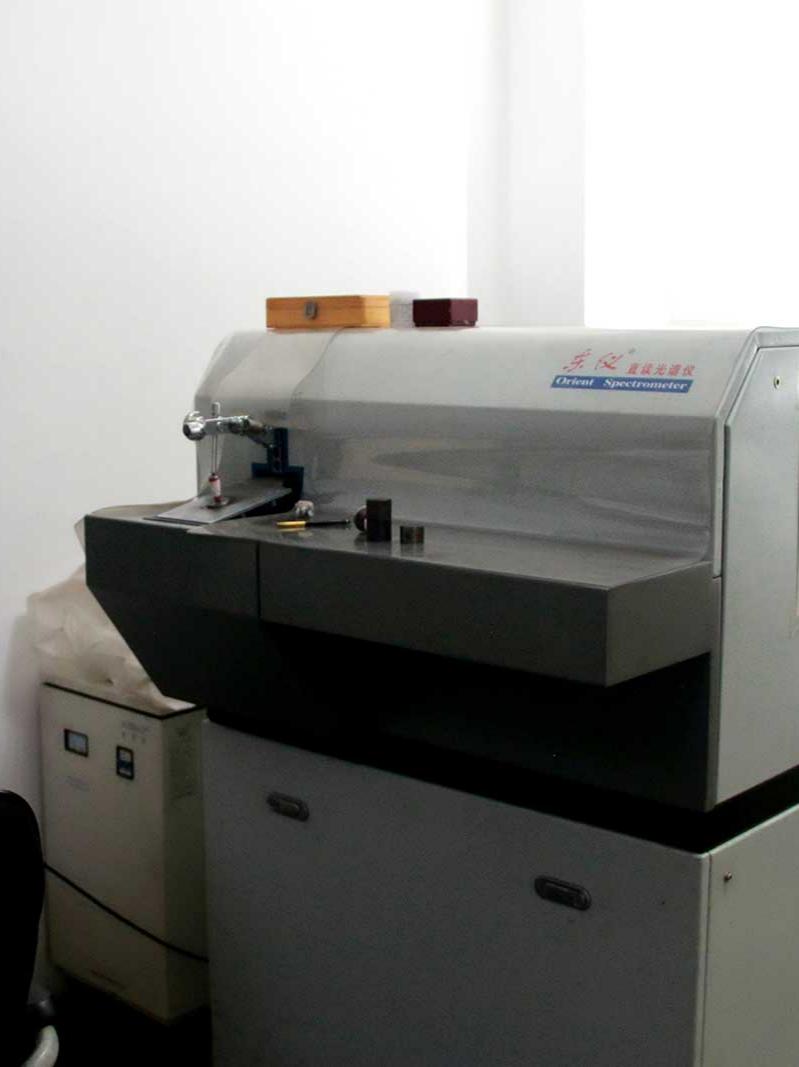
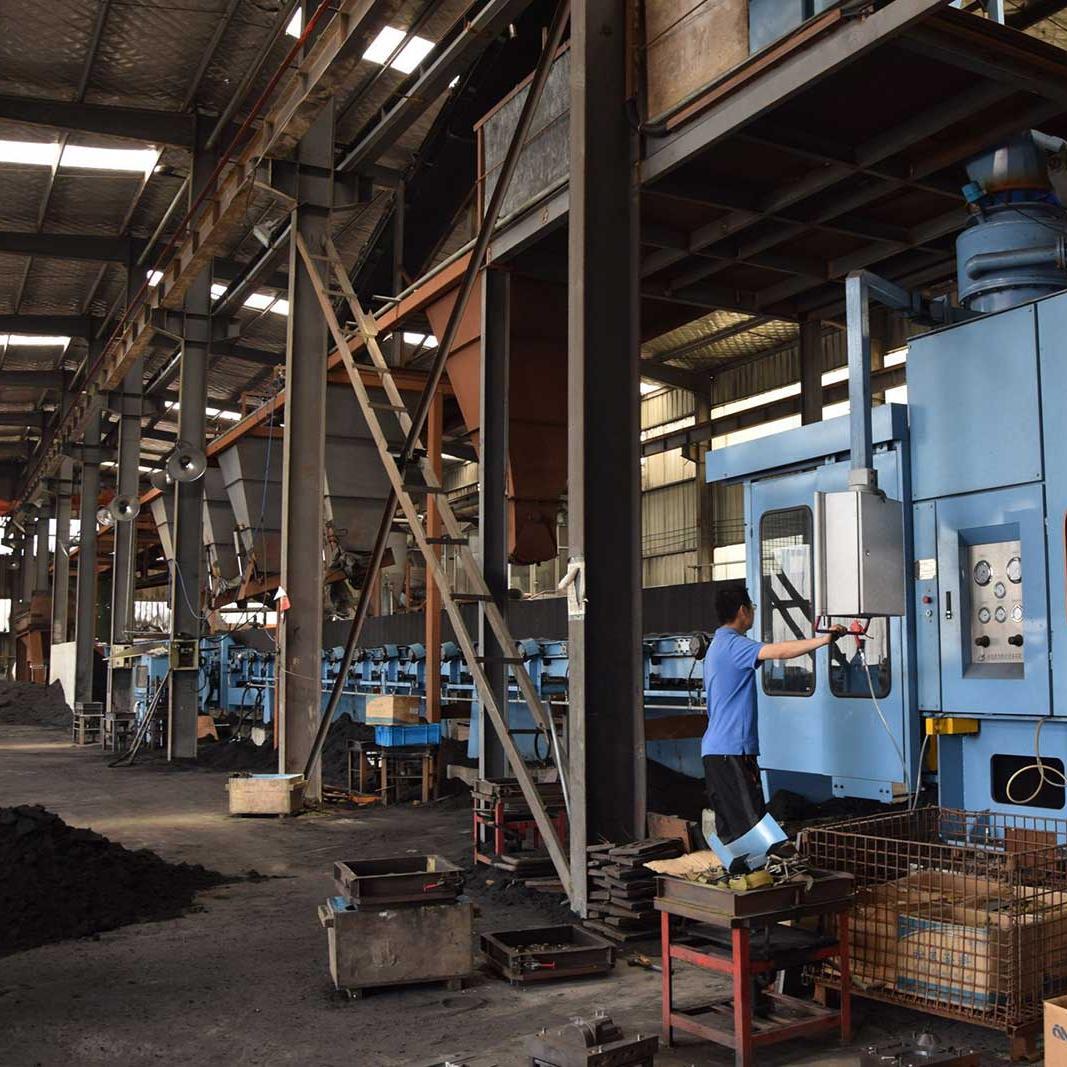
Firma na pierwszym miejscu stawia produkcję wyrobów wysokiej jakości, jakość traktuje jak życie, stale przewodzi rozwojowi branży i w 2015 roku uzyskała certyfikat ISO 9000. Obecnie firma zatrudnia ponad 100 pracowników, profesjonalny zespół badawczo-rozwojowy, doskonałe wyposażenie produkcyjne oraz linię formierską DISA. Jest jednym z pierwszych w regionie przedsiębiorstw zajmujących się hutnictwem pieców elektrycznych. Wprowadzenie zaawansowanej aparatury kontrolno-pomiarowej oraz profesjonalnych inspektorów, zarówno krajowych, jak i zagranicznych, pozwala nam sprostać potrzebom klientów.
- Wieloletnie doświadczenie w branży odlewniczej
- Krótkie terminy dostaw i terminowa logistyka
- Dokładne wykonywanie próbek, wysoka wydajność produkcji oprzyrządowania, oszczędność czasu i kosztów

Dowiedz się więcej o fabryce odlewów piaskowych OEM
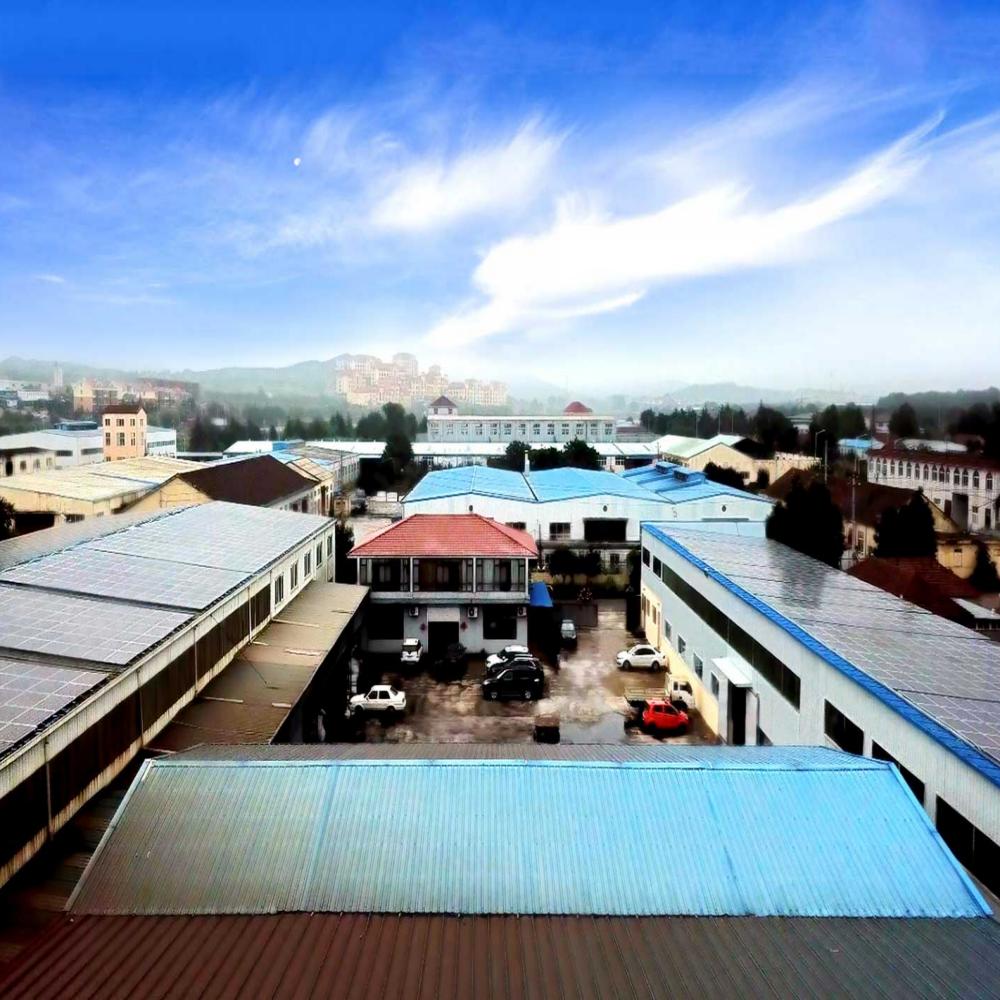
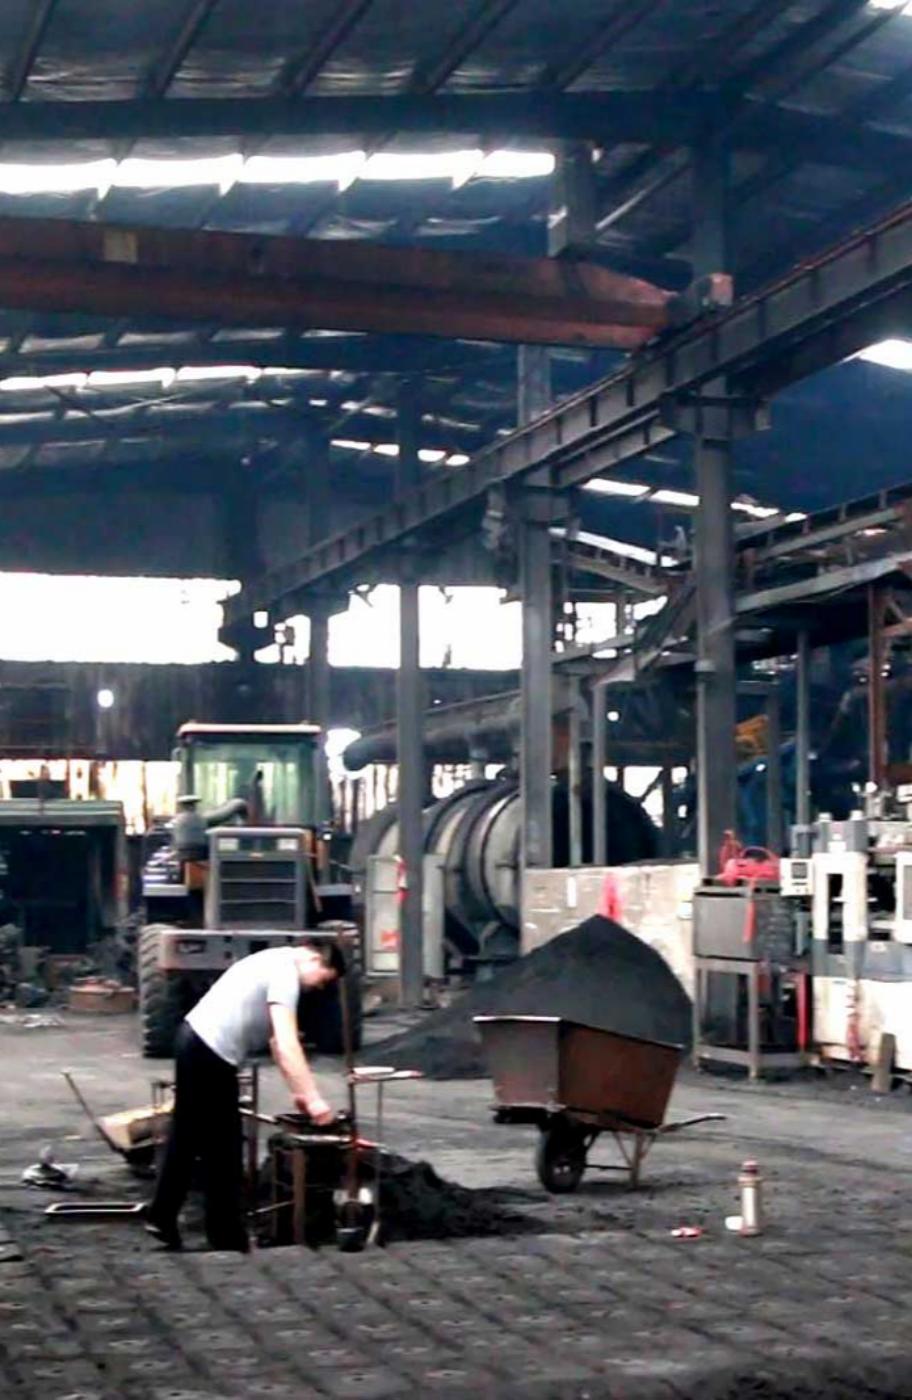
Qingdao Zhaoyuqi Machinery Co., Ltd. jest nowoczesnym, profesjonalnym producentem OEM niestandardowych odlewów żeliwnych, specjalizującym się w technologiach odlewania skorupowego i odlewania w zielonym piasku w Chinach. Siedziba firmy znajduje się w Qingdao, które jest miastem portowym. Odległość z portu do naszego przedsiębiorstwa to tylko około 1,5 godziny. Od ponad dwudziestu lat specjalizujemy się w niestandardowych odlewach piaskowych i jesteśmy preferowanym dostawcą części odlewniczych dla klientów krajowych i zagranicznych. Zaczynaliśmy od kilku osób, a obecnie nasz zespół składa się z kilkudziesięciu pracowników. Nasza odlewnia, działająca w branży od ponad dwudziestu lat, opanowała pełną kontrolę procesu, od przygotowania piasku, wykonania form, zalewania do wykończenia, i jest w stanie konsekwentnie dostarczać wysokiej jakości odlewy z różnych materiałów, w tym z żeliwa sferoidalnego, stopów żelaza i stali węglowej. Nasza kluczowa przewaga konkurencyjna polega na idealnym połączeniu doskonałej jakości i usług zorientowanych na klienta. Posiadamy certyfikaty ISO9001 i CE, a 98% naszych produktów jest eksportowanych do Europy, Ameryki i Azji Południowo-Wschodniej, zdobywając szerokie uznanie długoletnich partnerów - znanych marek. Wszystkie nasze produkty do odlewania w piasku są ściśle zgodne z normą ISO 9001 i głównymi międzynarodowymi normami branżowymi, a wewnętrzne testy obejmujące wytrzymałość na rozciąganie, udarność i wewnętrzne badania nieniszczące zdobyły długoterminowe zaufanie klientów. Stopień sferoidyzacji grafitu w żeliwie o wysokiej wytrzymałości sięga ponad 90%. Większość eksportowanych części znajduje zastosowanie w urządzeniach przemysłowych, pompach, armaturze elektrycznej, częściach maszyn rolniczych, transporcie kolejowym, armaturze statków, częściach samochodowych itp. Dzięki wysoko wykwalifikowanej kadrze technicznej jesteśmy w stanie szybko dostosować skład masy formierskiej i parametry procesu odlewania zgodnie z indywidualnymi wymaganiami - od małych serii próbnych po dostawy na dużą skalę, oferując ekonomiczne rozwiązania, idealnie dopasowane do specyficznych warunków pracy klienta. W porównaniu do konkurencji oferujemy bardziej elastyczne, dostosowane do indywidualnych potrzeb rozwiązania, krótsze terminy dostaw i konkurencyjne ceny, a także kompleksową obsługę posprzedażową, obejmującą wsparcie 24/7 i 3-letnią gwarancję na wszystkie najważniejsze produkty. Zapraszamy do nas - skontaktuj się z nami!

Części produkowane metodą odlewania przy użyciu modeli zgazowanych znajdują szerokie zastosowanie w różnych gałęziach przemysłu
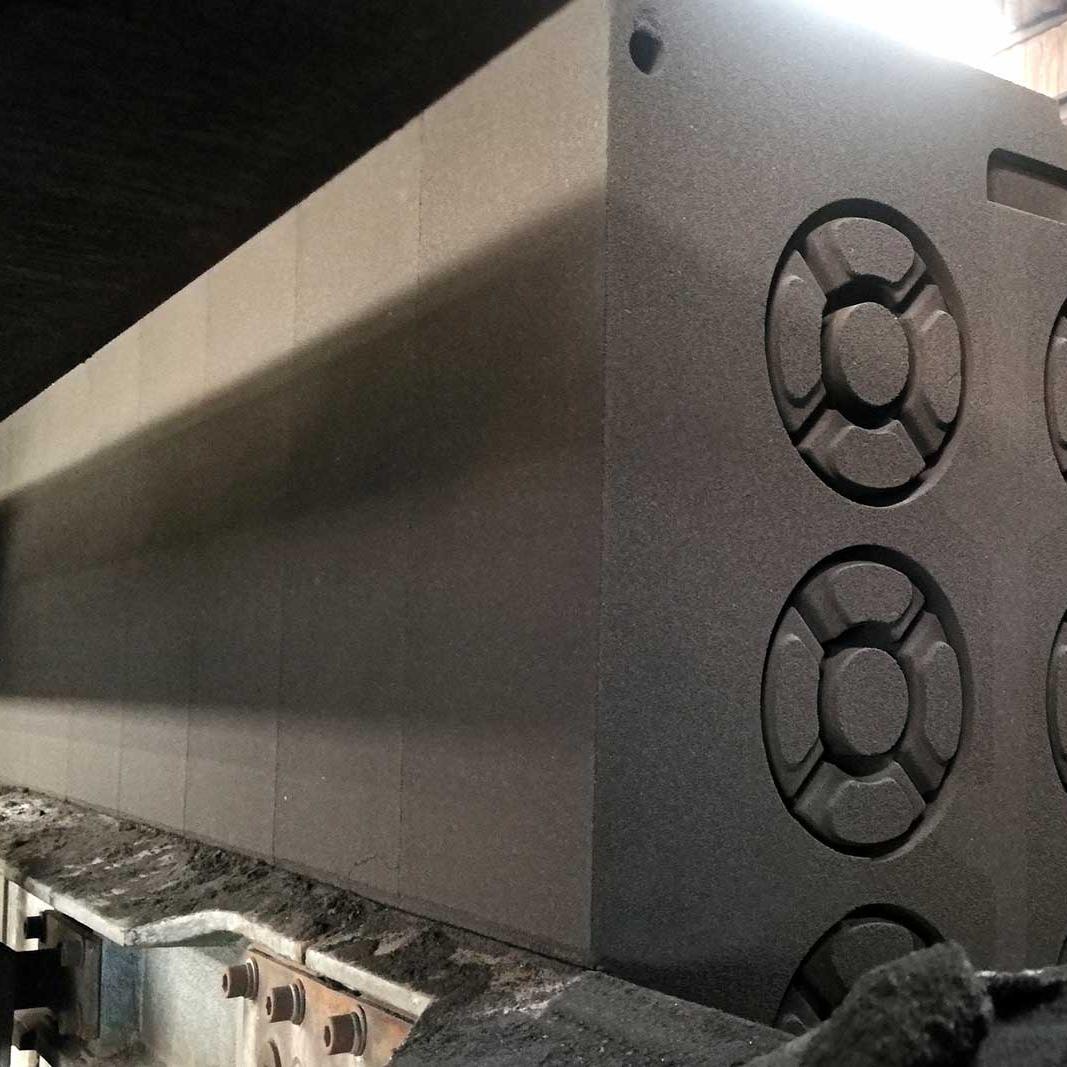
Odlewanie zgazowujące, znane również jako odlewanie z traconego wosku lub odlewanie w pełni wypalone (w skrócie EPC lub LFC), to zaawansowana, precyzyjna technologia odlewania na zielono, która pozwala uzyskać produkty zbliżone do ostatecznego kształtu. Do produkcji wykorzystuje się styropian (EPS), z którego powstają solidne modele identyczne z gotowym odlewem. Proces ten nie wymaga otwierania form, wyjmowania modeli ani wykonywania pojedynczych rdzeni. Po pokryciu ognioodpornej powłoki i całkowitym wyschnięciu blok pianki umieszcza się w niezwiązanym suchym piasku krzemionkowym, zagęszcza za pomocą wibracji 3D i stabilizuje pod podciśnieniem. Podczas zalewania wysokotemperaturowy stop natychmiast zgazowuje model piankowy i wypełnia przestrzeń pozostawioną po odparowanym modelu, tworząc po schłodzeniu i utwardzeniu gotowy odlew. Kluczowe zalety odlewania modeli zgazowanych 1 Brak separacji formy, spadków i oddzielnych rdzeni piaskowych; odlewy nie posiadają wypływów, wypaczeń i linii podziału, co zmniejsza ilość prac czyszczących o ponad 70%. 2 Możliwość wytwarzania skomplikowanych kształtów geometrycznych w jednej operacji: głębokie ubytki, cienkie ścianki, nieregularne otwory przelotowe i struktury wypukło-wklęsłe można odlać w jednym procesie, co znacznie upraszcza projektowanie produktu. 3 Suchy piasek bez spoiw zapewnia wyjątkowo niskie koszty regeneracji, mniejsze wytwarzanie pyłu i czystsze środowisko produkcyjne w porównaniu do odlewów z gliny i żywicy. 4 Uproszczony proces technologiczny: wyeliminowano operacje wykonywania rdzeni, montażu form, wyszukiwania modeli i naprawy form, co ułatwia realizację zautomatyzowanych linii seryjnych. 5 Minimalne naddatki na obróbkę zwiększają wykorzystanie materiału i zmniejszają koszty obróbki wtórnej; Jedna linia produkcyjna może elastycznie przełączać się między żeliwem, stalą i stopami aluminium. Typowe zastosowania 1 Żeliwo sferoidalne (QT400-18, QT600-3): obudowy przekładni, podwozia maszyn rolniczych, obudowy pomp, obudowy przekładni, wsporniki maszyn budowlanych; 2 Elementy motoryzacyjne: bloki silników, kolektory dolotowe, obudowy tylnych osi, obudowy mechanizmów różnicowych; 3 Odlewy stalowe: korpusy zaworów ciężkich, korpusy maszyn górniczych, skomplikowane elementy konstrukcyjne odporne na zużycie; 4 Stopy aluminium: obudowy silników elektrycznych, obudowy pomp wodnych, obudowy zaworów wielokanałowych o złożonej konfiguracji.

PROCES ODLEWANIA PIANKI traconej OEM - WSTĘP
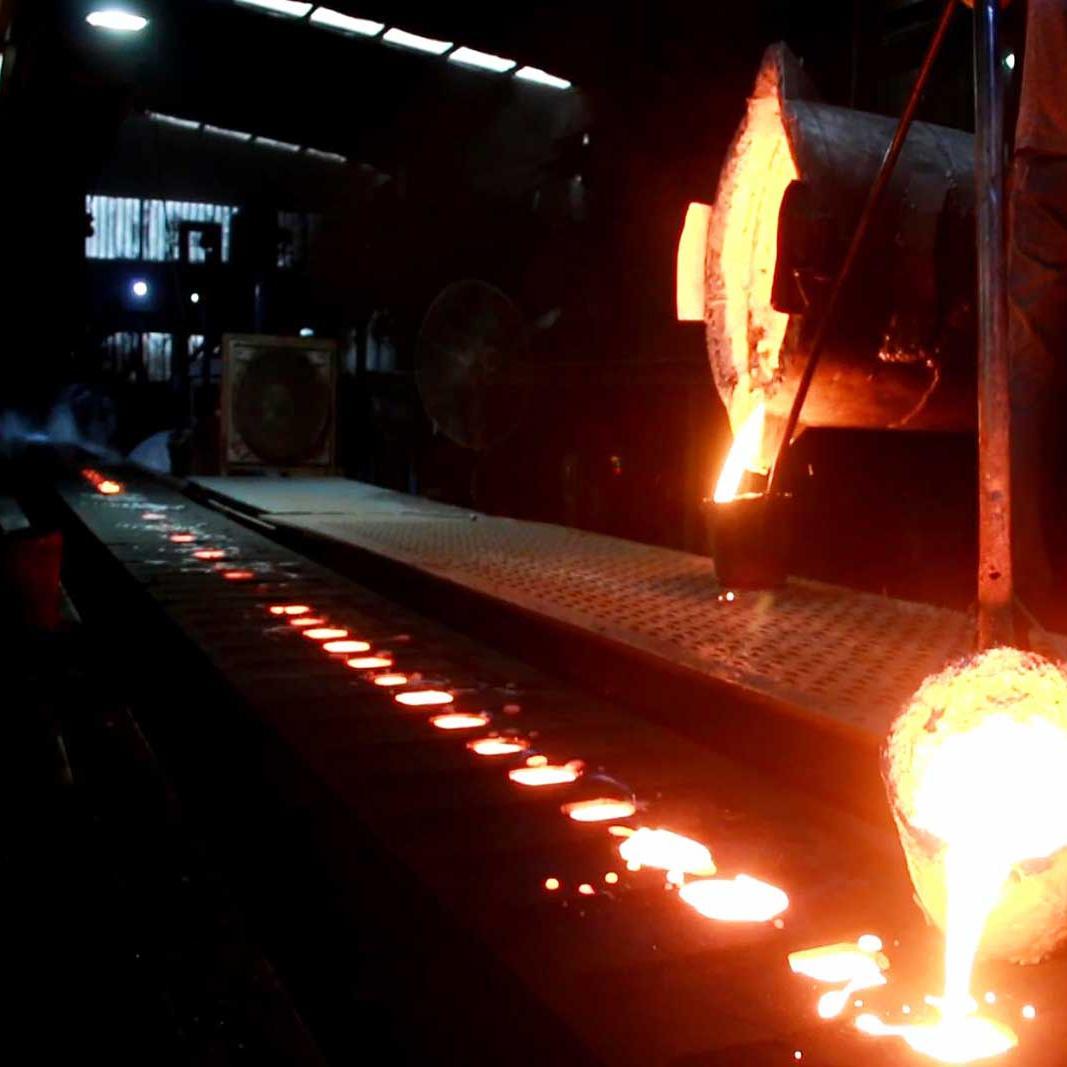
Proces ten ma zastosowanie do odlewów z żeliwa sferoidalnego QT400-18, QT600-3, żeliwa szarego, stali, aluminium i stopów miedzi, zwłaszcza do zintegrowanych obudów o złożonych konstrukcjach wielogniazdowych. Osiąga się dokładność wymiarową CT7–CT9 i chropowatość powierzchni Ra6,3–25 µm, co daje wyższą ogólną dokładność w porównaniu do odlewania gliny, a jakość powierzchni w określonych warunkach jest porównywalna z odlewaniem skorupowym. Podstawowa zasada formowania Pojedynczy blok modeli styropianowych (odlew, system wlewowy i zyski sklejone w jedną całość) pokryty jest ognioodporną powłoką, która izoluje od suchego piasku i usuwa gazy pirolityczne powstające podczas spalania pianki. Suchy piasek nie zawiera gliny, żywic ani innych spoiw; luźne ziarna piasku są zagęszczane i utrwalane pod wpływem podciśnienia, tworząc sztywny kształt. Kiedy wysokotemperaturowy stop wchodzi w kontakt z pianką, następuje pękanie termiczne, parowanie i spalanie EPS. Duża ilość gazów jest usuwana przez pory powłoki za pomocą systemu próżniowego. Stop w sposób ciągły wypełnia wnękę formy, zastępując objętość pianki. Po ochłodzeniu usuwa się próżnię, suchy piasek samoistnie się kruszy i odlewy można wyjąć w stanie nienaruszonym. System surowców 3.1 Materiały do modeli ze styropianu Granulat EPS: standard dla odlewów z żeliwa sferoidalnego, żeliwa szarego i aluminium o gęstości 18–20 kg/m3. Wielkość granul nie powinna przekraczać 1/9 minimalnej grubości ścianki odlewu, współczynnik wstępnego spieniania powinien wynosić 40–60 razy. Kopolimer STMMA i EPMMA: stosowany specjalnie do odlewów stalowych w celu zmniejszenia defektów nawęglania na powierzchni odlewów. 3.2 Powłoka ognioodporna Składa się z proszku ognioodpornego (mąka kwarcowa, boksyt, proszek cyrkonowy), spoiwa, środka zawieszającego i dodatków funkcjonalnych. Powłokę nanosi się pędzlem lub natryskiem na powierzchnię pianki w 2-3 warstwach i całkowicie suszy w piecach niskotemperaturowych. Zapobiega wnikaniu metalu, podtrzymuje modele piankowe, kieruje gazy pirolityczne i zapobiega przedostawaniu się piasku do wnęki formy. 3.3 Piasek odlewniczy suchy Czysty, płukany piasek kwarcowy, wolny od wilgoci, spoiw gliniastych i żywicznych. W przypadku metali żelaznych stosuje się piasek gruboziarnisty, w przypadku stopów aluminium - piasek drobny. Piasek odpadowy nie jest zanieczyszczony spoiwami organicznymi i po przesianiu i schłodzeniu może być regenerowany nieskończoną ilość razy. Kompletny proces 4.1 Produkcja i montaż modeli piankowych Granulki EPS są wstępnie spieniane, utwardzane i formowane w indywidualne modele piankowe; w przypadku produktów małogabarytowych istnieje możliwość wykonania modeli na maszynach CNC z arkuszy pianki. Oddzielne elementy piankowe (odlew, misa wlewowa, podajniki i zyski) są sklejane w jeden blok modelowy, aby wyeliminować szczeliny na złączach. 4.2 Nałożenie powłoki ognioodpornej i suszenie Cały blok modelowy jest zanurzany lub malowany natryskowo specjalną powłoką do modeli zgazowanych w 2-3 warstwach, a następnie całkowicie suszony w piecach niskotemperaturowych. Wilgoć resztkowa powoduje powstawanie kieszeni gazowych podczas nalewania. 4.3 Zagęszczanie wibracyjne trójwymiarowe w kolbie próżniowej. Ustawianie kolby na stole wibracyjnym, ułożenie dolnej warstwy piasku o grubości 50–100 mm i zagęszczenie go wibracją; Umieszczenie całkowicie wysuszonego bloku modelowego z pianki wewnątrz kolby; zasypywanie warstwa po warstwie suchym piaskiem z synchronicznymi wibracjami trójosiowymi (X/Y/Z) przez 30–60 sekund w celu całkowitego wypełnienia wszystkich wewnętrznych ubytków, żeber i małych otworów; Uszczelnienie górnej części kolby folią i podłączenie pompy próżniowej stabilizującej podciśnienie na poziomie -0,04...-0,08 MPa; ciśnienie atmosferyczne utrwala luźny piasek w sztywny kształt. 4.4 Ciągłe odlewanie próżniowe Podczas równomiernego wylewania stopionego żelaza, stali lub aluminium utrzymuje się próżnię. Pianka ulega ciągłemu zgazowaniu, a podciśnienie synchronicznie usuwa gazy spalinowe z krakingu, zapewniając stabilne wypełnienie formy aż do całkowitego wypełnienia ubytków. 4.5 Chłodzenie, przechylanie kolby i wybijanie. Po całkowitym zestaleniu i ostygnięciu odlewów wyłącza się próżnię i usuwa podciśnienie. Kolba przewraca się; niezwiązany, suchy piasek samoistnie się kruszy, oddzielając się od odlewów. Piasek odpadowy jest przesiewany, schładzany i zawracany do kolejnego cyklu produkcyjnego. 4.6 Czyszczenie i obróbka cieplna Usuwanie zintegrowanych wlewów i podkładek piankowych, śrutowanie w celu usunięcia resztek powłoki z powierzchni. Odlewy z żeliwa sferoidalnego (QT400-18, QT600-3) poddawane są wyżarzaniu lub normalizacji w zależności od potrzeb, po czym poddawane są kontroli wymiarowej i właściwości mechanicznych i kierowane do magazynu.
Odlewy wykonane z żeliwa i stali o stabilnej jakości, dokładnie odpowiadają rysunkom. Terminy dostaw są zawsze przestrzegane.
Aleksiej
KlientRóżne technologie odlewania pozwalają na zamówienie części o dowolnej złożoności. Wsparcie techniczne jest bardzo profesjonalne.
Iwan
KlientZakład realizuje zarówno małe zamówienia próbne, jak i duże partie masowe.