

-


-


-


-


WeChat

-
WhatsApp


Produkty





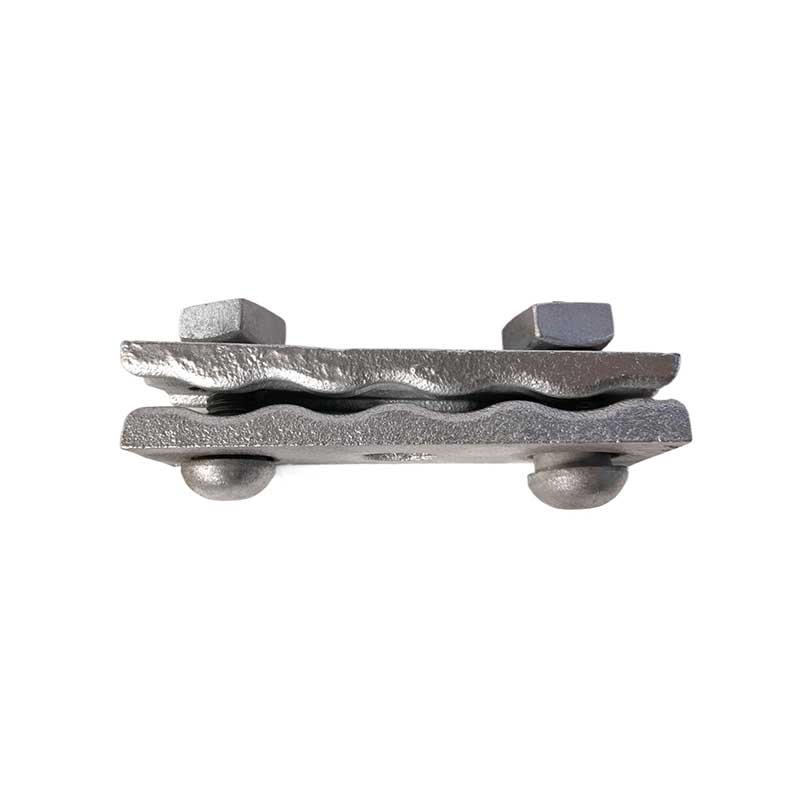
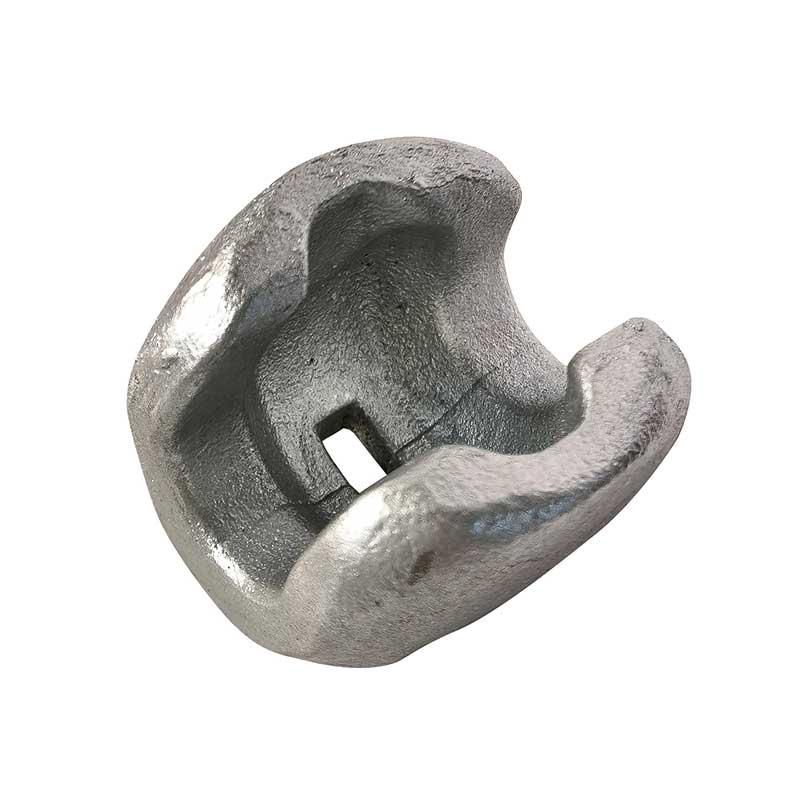
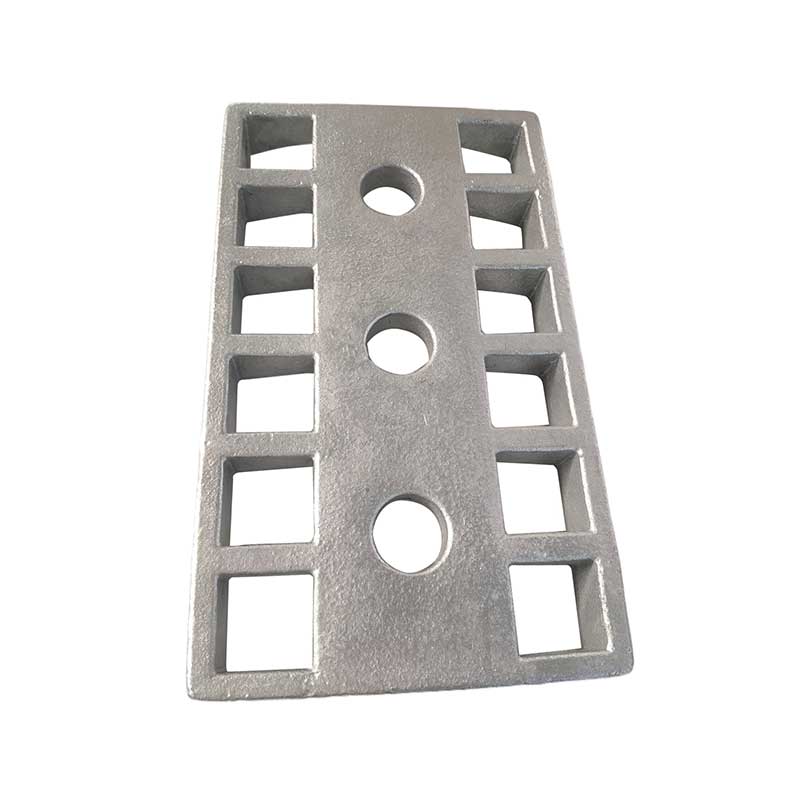
Odlewy piaskowe z powłoką
Stosuje się piasek powlekany (muszlowy), składający się z piasku kwarcowego, wstępnie powlekanego termoplastyczną żywicą fenolową i utwardzaczem - heksametylenotetraaminą. Metalową płytkę modelową podgrzewa się do temperatury 180–340°C.
Opis
znacznik

Opis produktu
Proces odlewania skorupowego (odlewanie na gorąco z użyciem piasku powlekanego, specjalizujący się w precyzyjnym odlewaniu metali żelaznych)
Zasada procesu
Stosuje się piasek powlekany (muszlowy), składający się z piasku kwarcowego, wstępnie powlekanego termoplastyczną żywicą fenolową i utwardzaczem - heksametylenotetraaminą. Metalową płytkę modelową podgrzewa się do temperatury 180–340°C. Pod wpływem kontaktu powlekanego piasku z wysokimi temperaturami żywica szybko się topi, sieciuje i twardnieje, tworząc na powierzchni płyty modelowej twardą, cienką powłokę piasku. Po usunięciu skorupy dwie połówki formy są łączone ze sobą, tworząc wnękę formy. Suchy piasek wylewa się na zewnątrz skorupy w celu podparcia przed wylaniem stopionego żelaza, równoważąc koszt odlewania piaskowego z dokładnością wymiarową odlewu precyzyjnego.
Specjalne surowce
Piasek formierski: drobnoziarnisty piasek powlekany o zawartości żywicy 2,5-4%; niska regeneracja.
Tabliczka modelowa: Dzielona forma wykonana ze staliwa lub żeliwa, która ma wysoką odporność na ciepło, odporność na zużycie i długą żywotność przy wielokrotnym użyciu.
Środek antyadhezyjny: stearynian wapnia i olej silikonowy zapobiegający przywieraniu skorupy piasku do formy.
Wykorzystane materiały żelazne: małe i średnio precyzyjne części wykonane z żeliwa szarego i sferoidalnego, takie jak wałki rozrządu, koła zębate, gniazda zaworów i obudowy hydrauliczne.
Schemat technologiczny krok po kroku procesu odlewania w formie skorupowej
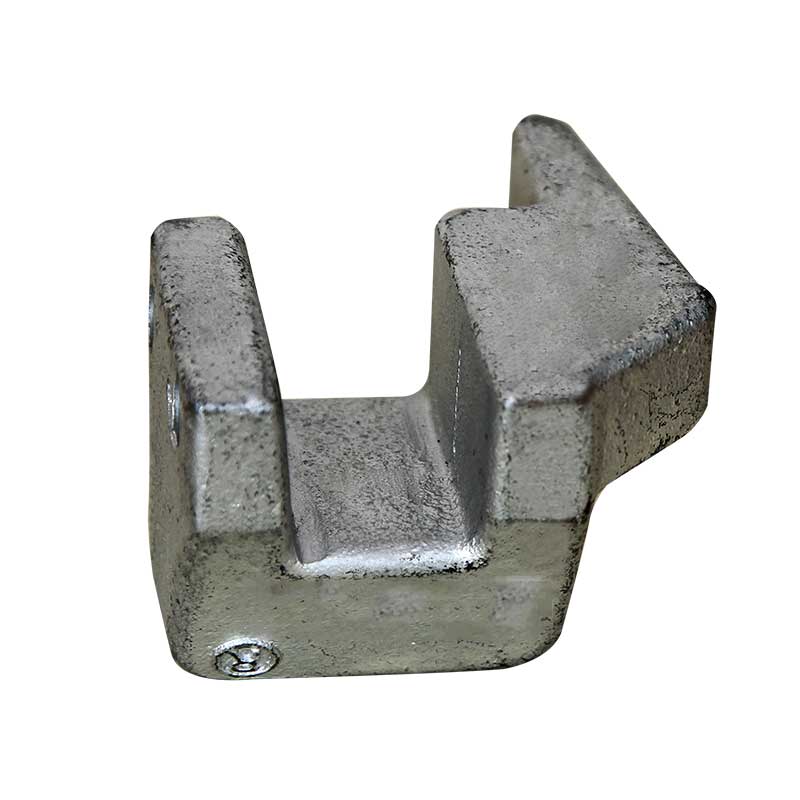
Odlewy żeliwne w stanie dostawy, produkowane metodą odlewania skorupowego
Standardowy sześcioetapowy proces
(1) Podgrzanie metalowej płytki modelowej i nałożenie środka antyadhezyjnego
Rozgrzej formę do 200–280 °C i równomiernie nałóż środek antyadhezyjny, aby zapewnić swobodne usunięcie otoczki piaskowej.
(2) Nakładanie piasku za pomocą leja przechylnego (operacja podstawowa)
Dociśnij ogrzaną płytę modelu do zasobnika piasku i odwróć cały zespół, aby całkowicie pokryć powierzchnię modelu posypanym piaskiem. Przytrzymaj przez 8–15 sekund. Piasek powierzchniowy jest podgrzewany w celu stwardnienia, tworząc twardą skorupę, podczas gdy nieogrzany, sypki piasek wsypuje się z powrotem do leja zasypowego.
(3) Dodatkowe utwardzanie (wypalanie) formy skorupowej
Przenieść płytkę modelową z uformowaną powłoką piaskową do pieca do wtórnego utwardzania w temperaturze 180-220°C na 30-90 sekund, aby zwiększyć wytrzymałość termiczną powłoki. Grubość skorupy jest kontrolowana w granicach 8–15 mm.
(4) Demontaż płaszcza, wykonanie rdzeni i montaż półform
Wyjmij gotową półskorupę z formy za pomocą mechanizmu wyrzutowego. W przypadku części z wgłębieniami wewnętrznymi rdzenie wykonuje się jednocześnie z piasku powlekanego, następnie górną i dolną półpanewę wyrównuje się i łączy ze sobą.
(5) Instalacja w kolbie w celu zbrojenia i napełniania
Umieść zmontowaną formę skorupy w kolbie i wypełnij przestrzeń wokół niej suchym piaskiem podporowym, aby zapobiec rozszerzaniu się i pękaniu skorupy podczas zalewania. Wlać stopione żeliwo o ustalonej temperaturze 1400–1460 °C.
(6) Chłodzenie, łuskanie i czyszczenie
Po ochłodzeniu przez 4-12 godzin zniszczyć skorupę piasku i usunąć odlewy. Usuń wlewy i wlewy, wykonaj śrutowanie, wykrywanie wad i obróbkę końcową.
Główne zalety i wady odlewania skorupowego
Zalety (w porównaniu do konwencjonalnego odlewania w piasku)
Znacząco zwiększona dokładność: tolerancja wymiarowa CT9–CT11, stabilne wymiary i doskonała powtarzalność w produkcji masowej.
Gładka powierzchnia: chropowatość powierzchni Ra 6–25 µm z minimalną warstwą przypalenia, co znacznie zmniejsza naddatki na toczenie, frezowanie i szlifowanie.
Doskonała zdolność do formowania odlewów cienkościennych: Wysoka sztywność formy skorupowej zapewnia stabilną produkcję odlewów żeliwnych o cienkich ściankach o grubości 2-3 mm, złożonej topografii i małych otworach.
Wyjątkowo niskie zużycie piasku: wnękę tworzy tylko cienka warstwa skorupy; zużycie piasku wynosi tylko 1/10 zużycia w przypadku konwencjonalnego odlewania piasku.
Wysoka kompatybilność z automatyzacją: kompatybilność z automatycznymi liniami do produkcji form skorupowych w ciągłej produkcji masowej.
Jednorodna struktura odlewu: kontrolowana przepuszczalność gazu powłoki znacznie redukuje defekty, w tym dziury gazowe i wtrącenia żużlowe.

skontaktuj się z nami
Powiązane popularne produkty
Oczko
Nasz uchwyt zasilający do odlewania w piasku to krytyczny, jednoczęściowy uchwyt przyłączeniowy zaprojektowany specjalnie do napowietrznych linii energetycznych, ciągów izolatorów podstacji i systemów napowietrznych sieci dystrybucyjnych.
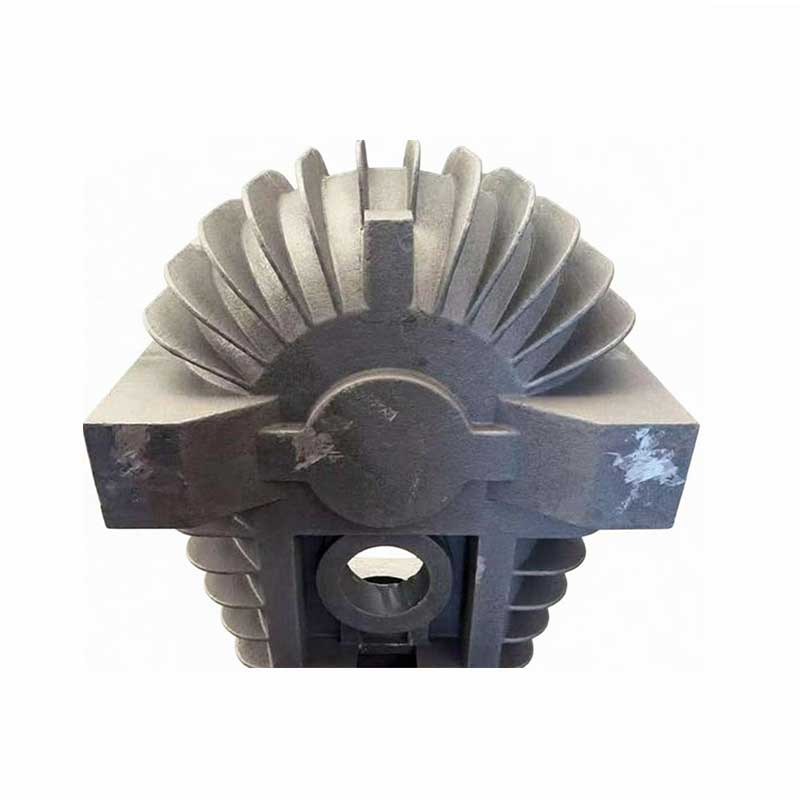
Akcesoria do sprzętu górniczego
Żeliwo szare (SCh250, SCh300) jest szeroko stosowane na ramy maszyn, bloki silników i części karoserii ze względu na dobrą obrabialność i zdolność do tłumienia drgań.
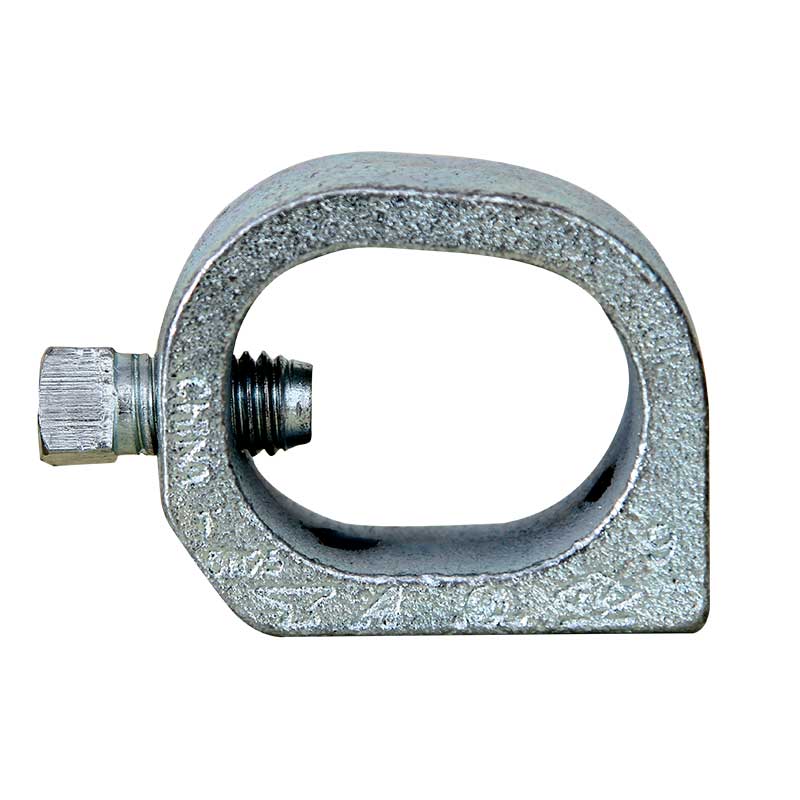
Zacisk belki
Certyfikowany producent ISO zacisków do ciężkich belek. Niestandardowe rozwiązania odlewnicze z wykorzystaniem piasku gliniastego i formowania muszlowego. Zatwierdzone przez CE, UL, FM. Bezpośrednie ceny fabryczne na rynek USA i UE. Zapytaj o wycenę już dziś.

Części zamienne do pomp
W przemysłowych układach hydraulicznych kluczowe elementy pomp i zaworów są krytycznymi czynnikami determinującymi obciążalność ciśnieniową, szczelność i żywotność całego sprzętu.
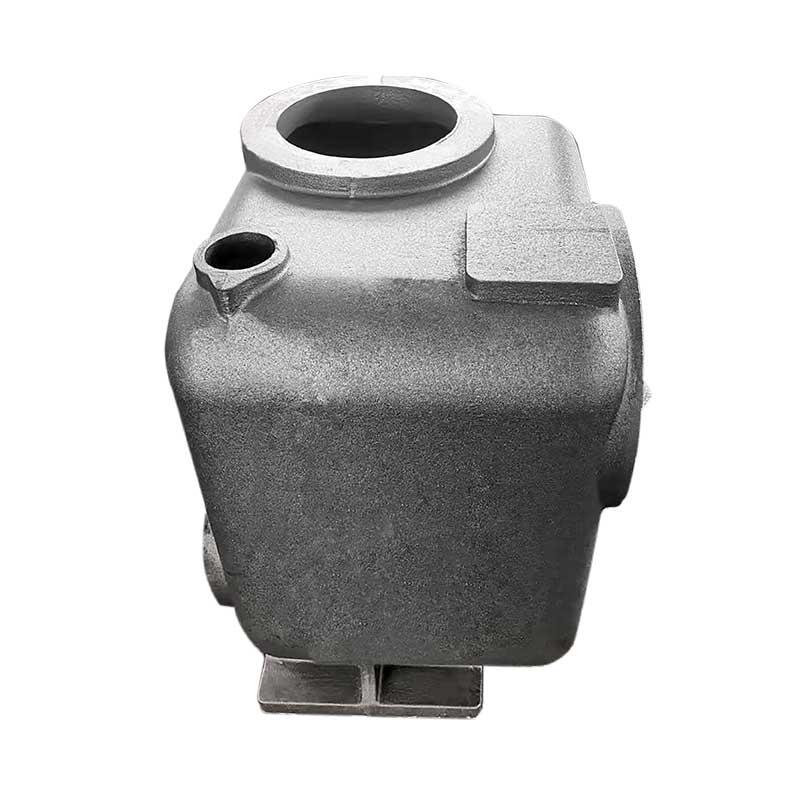
Wirnik pompy
Odlewane wirniki pomp o wysokiej wydajności do zastosowań przemysłowych, rolniczych i morskich. Precyzyjne odlewy ze stali nierdzewnej SS304/316, stali duplex, żeliwa i brązu. Certyfikat ISO 9001, wyważanie dynamiczne i obróbka CNC. Dostępne są usługi OEM i ODM. Globalna dostawa z Qingdao.
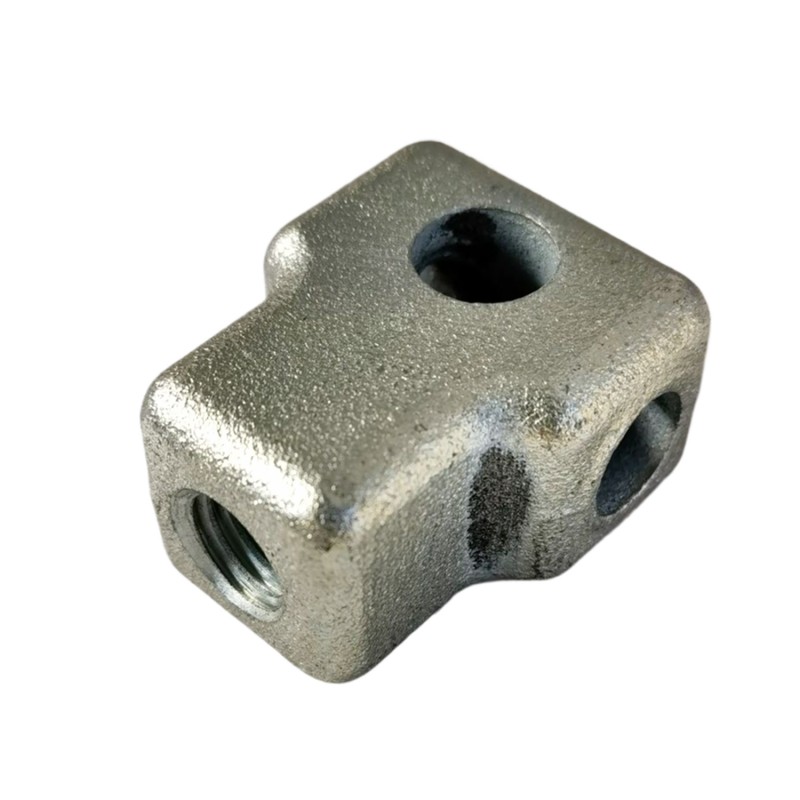
Złącze wiszące
Nasz zacisk wieszakowy odlewany z piasku to trwały, specjalistyczny łącznik liniowy przeznaczony do napowietrznych linii elektroenergetycznych, systemów szyn zbiorczych podstacji i nowych połączeń z sieciami energetycznymi.
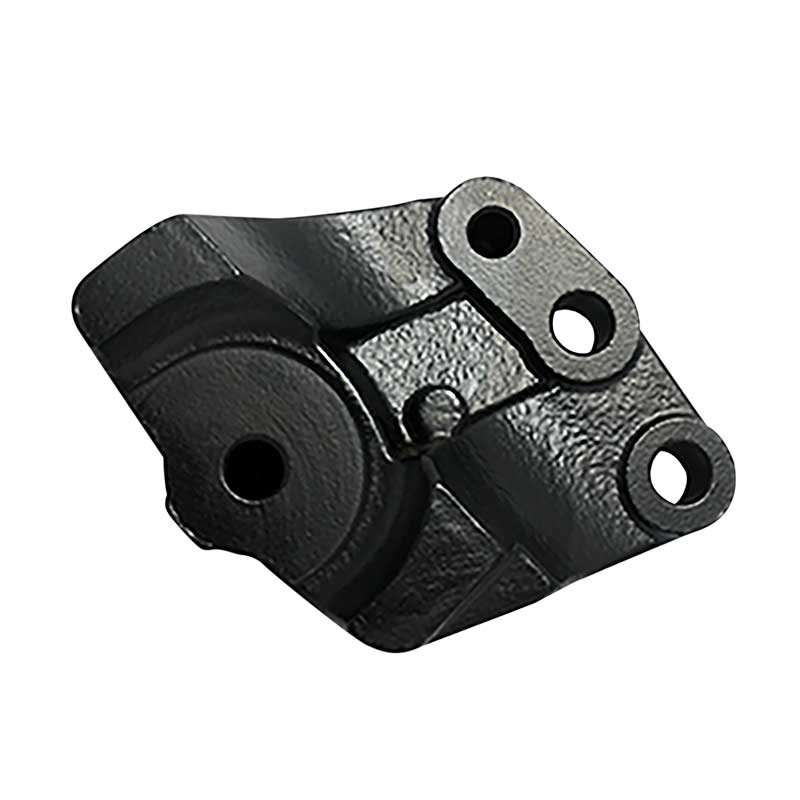
wahacz samochodu
Wahacze wykonane z wysokiej jakości żeliwa do silników samochodowych. Wykonane z żeliwa o wysokiej wytrzymałości gatunków QT450/QT500 z powierzchniami roboczymi obrabianymi CNC. Odlewnia posiada certyfikaty ISO 9001 i IATF 16949. Wysoka wytrzymałość zmęczeniowa i odporność na zużycie. Eksportuj na cały świat z Qingdao w Chinach.
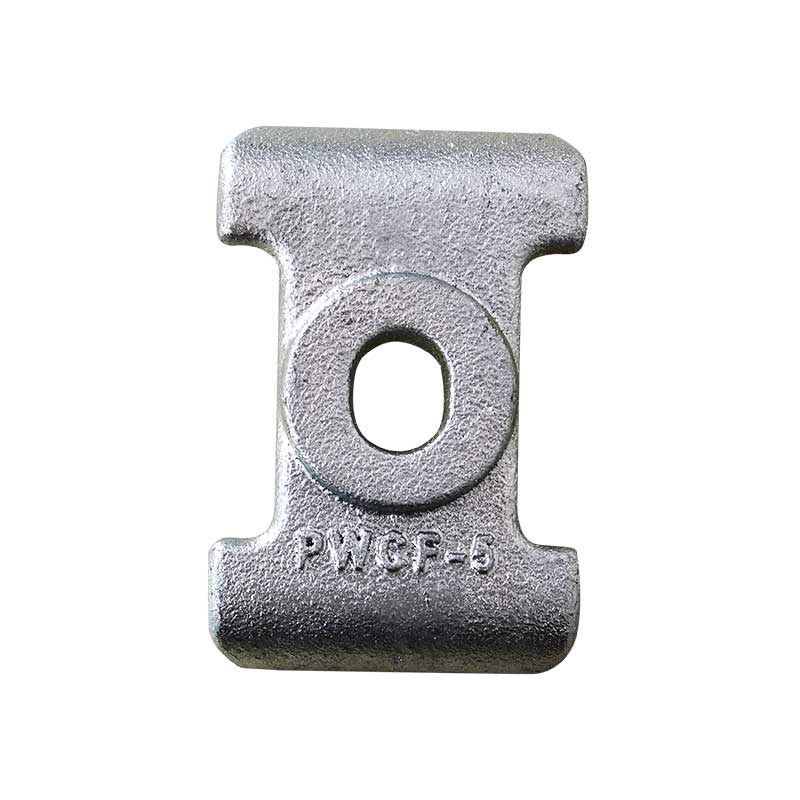
Pralka
Nasza podkładka siłowa do odlewania piasku jest elementem przenoszącym duże obciążenia, specjalnie zaprojektowanym do złączek linii energetycznych, wyposażenia podstacji i połączeń konstrukcji wsporczych.
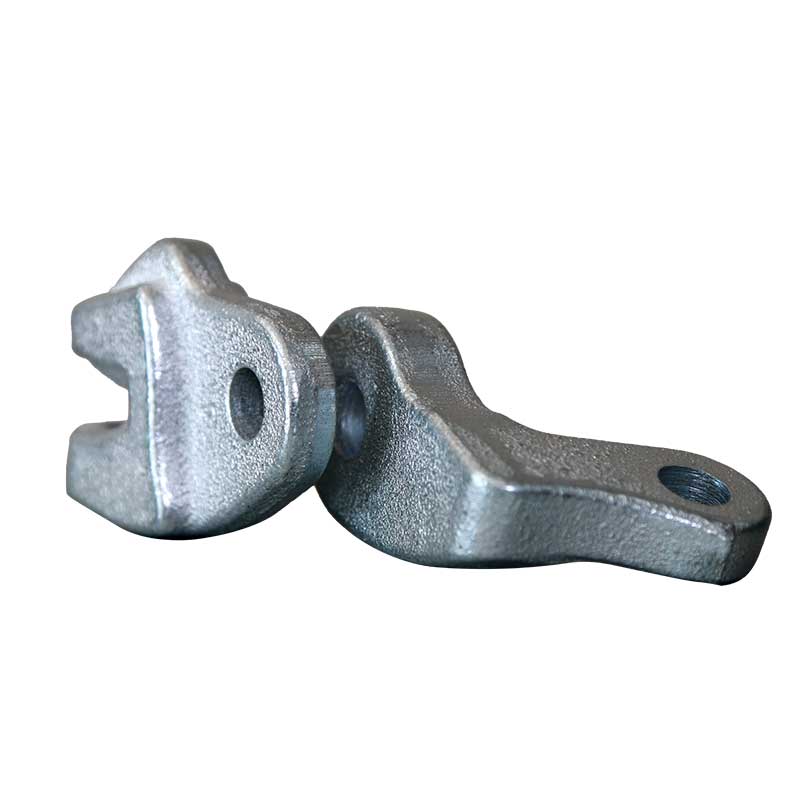
Uniwersalne mocowanie konstrukcyjne
Inżynieryjne uniwersalne mocowania konstrukcyjne do trudnych warunków pracy. Odlewnia posiadająca certyfikat ISO 9001 oferująca odlewy na zamówienie (formowanie w formie piasku/muszli) na rynek USA, UE i Ameryki Południowej. Wysoka wytrzymałość, odporność na korozję, zgodność z normami ASTM/DIN. Poproś o wycenę.
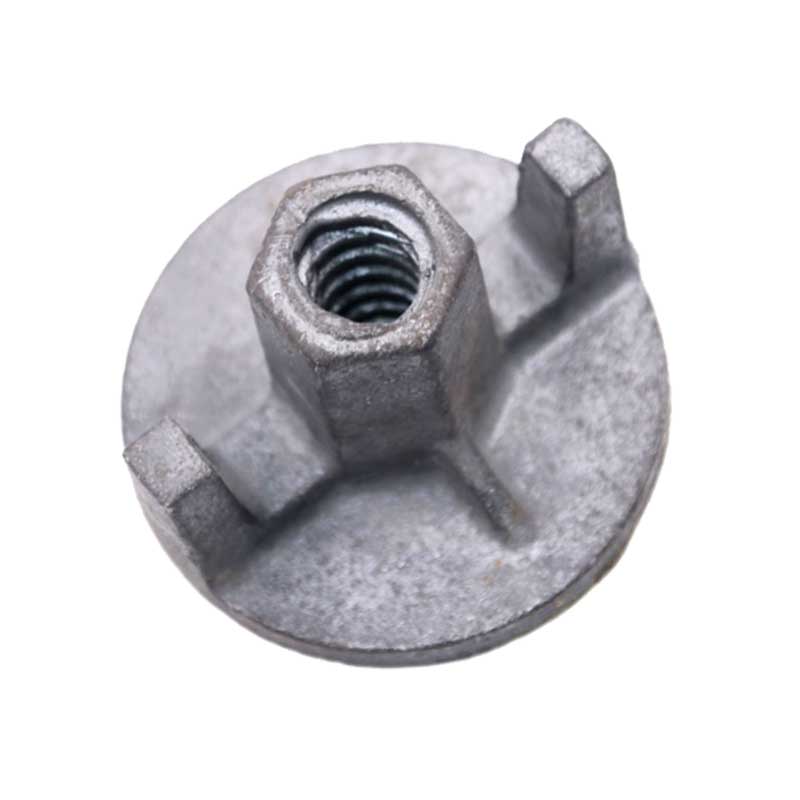
Nakrętka żeliwna
W szerokiej dziedzinie elementów złącznych przemysłowych nakrętki żeliwne są podstawowym, ale niezwykle ważnym elementem. Ze względu na wysoką opłacalność i stabilne właściwości mechaniczne są szeroko stosowane w różnych połączeniach konstrukcyjnych, które wymagają wytrzymałości, a jednocześnie są wrażliwe na koszty.
Płyta widelca
Nasza odlewana piaskowo płyta przyłączeniowa zasilania jest krytycznym elementem nośnym zbrojenia liniowego, specjalnie zaprojektowanym do napowietrznych linii elektroenergetycznych, wieszaków izolacji podstacji i systemów podwieszeń w sieciach energii odnawialnej.
Obrotowe mocowanie do szelek
Łączniki obrotowe o wysokiej wytrzymałości do usztywniania sejsmicznego rur, kanałów i korytek kablowych. Odlewnia posiadająca certyfikat ISO 9001 oferująca niestandardowe, precyzyjnie obrobione elementy ze staliwa/żelaza. Zgodny z normami ASCE 7, IBC i EN. Eksport do USA, UE i Ameryki Południowej.
Pokrętło zaworu
Trwałe przemysłowe koła ręczne do zasuw, zasuw i przepustnic. Opcje o wysokiej wytrzymałości z żeliwa, stali i aluminium z precyzyjnie obrobionymi piastami. Producent posiadający certyfikat ISO 9001 oferujący usługi OEM/ODM. Globalna dostawa z Qingdao w Chinach.
Słupek
Żeliwne słupki cumownicze są niezbędnymi urządzeniami cumowniczymi powszechnie instalowanymi na nabrzeżach, pomostach i pomostach w celu niezawodnego przenoszenia sił cumowniczych z zacumowanych statków na konstrukcję mola.
Zacisk do zawieszania
Nasz odlewany z piasku zacisk do napowietrznych linii elektroenergetycznych to wysokowydajny, precyzyjny element nośny i mocujący przeznaczony do napowietrznych linii elektroenergetycznych, sieci dystrybucyjnych i systemów napowietrznych podstacji na całym świecie.
Wspornik chodnikowy
Nasz odlewany z piasku wspornik słupa energetycznego do chodników to wytrzymały, nośny uchwyt montażowy zaprojektowany specjalnie do słupów energetycznych na chodnikach miejskich, systemów oświetlenia ulicznego i publicznych obiektów dystrybucyjnych.